

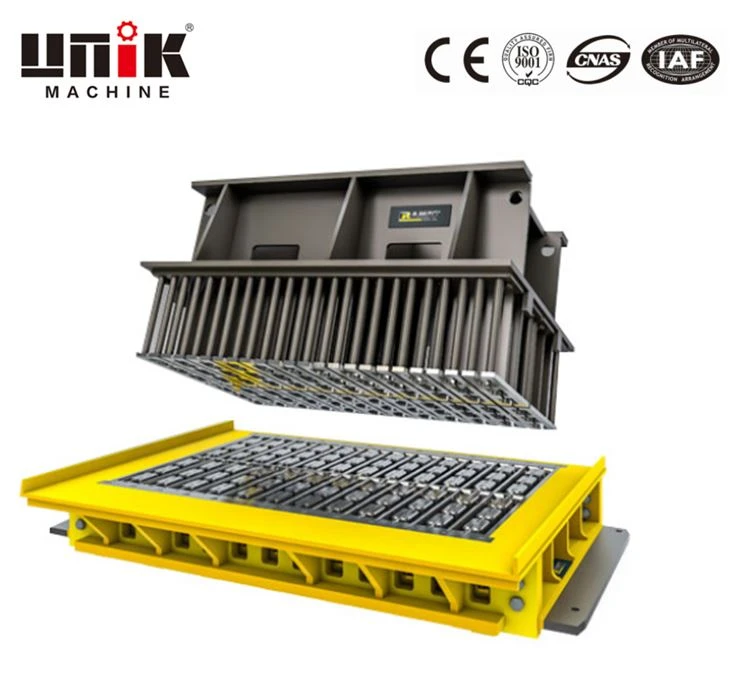


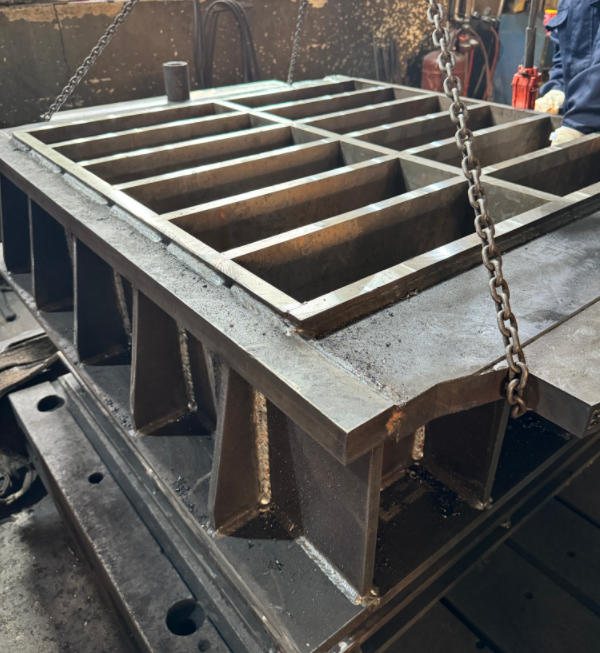

Kínai üreges betonblokk formák
2. Cipők keménysége: HRC59-62
3. Karburizált réteg vastagsága: 1,3-1,5 mm
4. Egyoldali hézag a szorítótalp és a formaüreg között: 0,2 mm Egyoldali hézag kisebb vagy egyenlő, mint 0,4 mm
5. Az egész tábla síksága: 0,5 mm vagy annál kisebb
6. Egyetlen üreges modell hossz- és szélességi méreteinek eltérése: -0,3–+0.3mm
7. Az alsó modellüreg magasságának (töltési mélységének) méreteltérése ± 0,5 mm
A szálláslekérdezés elküldése
Product Details ofKínai üreges betonblokk formák
Kínai üreges betonblokk formák
A Core Pins teszik a különbséget
Az üreges betontömböt a furatai határozzák meg. Ezek a lyukak csökkentik a súlyt, javítják a szigetelést és csökkentik az anyagköltségeket. De a lyukak a formázási folyamat egyetlen legsérülékenyebb pontját is létrehozzák: a magcsapokat.
A kínai gyártók az elmúlt évtizedben jelentős előrelépéseket értek el a magcsap-technológiában. Ezeknek a fejlesztéseknek a megértése segít a vásárlóknak megkülönböztetni a 80 000 ciklust kibíró formákat, és azokat, amelyek 30 000 cikluson belül meghibásodnak.
Az UNIK 2010 óta gyárt üreges betonblokk formákat Quanzhouban, Fujianban, és 28 országba exportál. Ez az oldal a magcsapra összpontosít-, arra az alkatrészre, amely elválasztja a megbízható üreges tömbformát a problémástól.

Miért határozzák meg a magcsapok az üreges blokkformák minőségét?
A magcsapok olyan acélrudak, amelyek az üreges blokkok furatait képezik. Felülről vagy oldalról benyúlnak a formaüregbe, és kiszorítják a betont, hogy üregeket képezzenek. Minden ciklusban a beton körbefolyik e csapok körül, összetömörödik velük, majd a blokk kilökődése közben elenged.
Ez az ismételt művelet háromféle feszültségnek teszi ki a magcsapokat:
Kopás– A beton adalékok a csap felületén csúsznak minden töltési és kilökési ciklus során.
Hajlítás– A középső{0}}kitöltés vagy az egyenetlen tömörítés kiszoríthatja a csapokat az igazításból.
Fáradtság– A vibrációs ciklusok végül mikroszkopikus repedéseket okoznak, amelyek idővel nőnek.
A forma üreges falai tökéletesek lehetnek, és még korán meghibásodhatnak, ha a magcsapok nem megfelelőek. Ezzel szemben a jó minőségű csapokkal rendelkező szerszámok még jóval azután is pontos tömbök készítésére képesek, hogy az üregek felületei kopni kezdtek.
Az alapvető tűk specifikációi, amelyek számítanak
A kínai beszállítók üreges betonblokk-formáinak értékelésekor kérje a következő magcsap specifikációkat:
Acél minőség– A magcsapok nagyobb keménységet igényelnek, mint az üreges falak, mert koncentráltan kopnak. Az elfogadható minőségek közé tartozik a Cr12MoV, 9CrSi vagy a nagysebességű acél megfelelői. A szabványos szerkezeti acélból készült csapok gyorsan kopnak.
Felületi keménység– A magcsapoknak hőkezelés után el kell érniük a HRC58-62 értéket. Egyes szállítók csak felületkeményítést alkalmaznak; olyan csapok, amelyek nem keményednek meg az ismétlődő hajlítási igénybevétel miatti repedéstől.
Felületkezelés– A csapfelületeket Ra 0,8-ra vagy jobbra kell polírozni. A durva csapok a beton megtapadását okozzák, ami a kilökődés során ellenállást okoz, amely kihúzhatja a csapokat a vonalból.
Kúpos– A magcsapok jellemzően 1-2 fokos kúposak a kilökődés elősegítése érdekében. Az egyenes, kúpos csapok növelik a súrlódást és a kopást.
Alap rögzítés– A csapokat biztonságosan kell rögzíteni a csaplemezhez. A meglazult csapok idővel eltolják a pozíciójukat, és egyenetlen falvastagságú blokkokat képeznek.

Gyakori Core Pin problémák és megoldások
| Probléma | Ok | Megoldás |
|---|---|---|
| A csapok elhajlanak vagy eltörnek | Ki-a középső betonfeltöltés; túlzott kompressziós nyomás | Állítsa be a kitöltés eloszlását; csökkenti a tömörítést; edzett csapokat használjon |
| Egyenetlen falvastagság | A csapok elmozdultak a laza rögzítésekben | Cserélje ki a csaplemezt; használjon tüskés vagy csavaros rögzítést, ahelyett, hogy megnyomja a{0}}illesztést |
| A beton a csapokhoz tapad | Durva csapfelület; elégtelen kúpos | lengyel csapok Ra 0,8-ig; növelje a kúposodást 1-2 fokra |
| Pin felületi lyukasztás | Korrózió a beton nedvességéből | Használjon rozsdamentes acél csapokat, vagy hordjon fel-korróziógátló bevonatot |
| Korai tűs kopás | puha acél; nem megfelelő hőkezelés | Adja meg a Cr12MoV-t HRC{1}} keménységgel |
A mi gyárunk

Gyártás

Szállítás

műhely

Folyamat
Az üreges tömböntőforma élettartamát jellemzően a magcsap kopása korlátozza, nem pedig az üregek kopása. Ha a csapok a tűréshatáron túl kopnak, az egész forma használhatatlanná válik, még akkor is, ha az üreg még jó. Ez a tű minőségét aránytalanul fontossá teszi a teljes költséghez képest.
Egy puha csapokkal (HRC50-55) rendelkező forma 30 000-40 000 blokkot készíthet, mielőtt a csapok elhasználódnának. Egy megfelelően edzett csapokkal (HRC58-62) ellátott forma 80 000-100 000 blokkot készít. A két forma közötti árkülönbség jellemzően 15-25%. A gyártási különbség öntőformánként 100-150%-kal több blokk.
A vásárlók számára ez a számítás egyszerű: fizessen valamivel többet a csapok megfelelő keményítéséért, vagy cserélje ki az egész formát kétszer olyan gyakran.
Népszerű tags: Kína üreges betonblokk formák, Kína üreges betonblokk formák gyártók, beszállítók, gyár
Következő
Paver Block Forma ÁrA szálláslekérdezés elküldése
