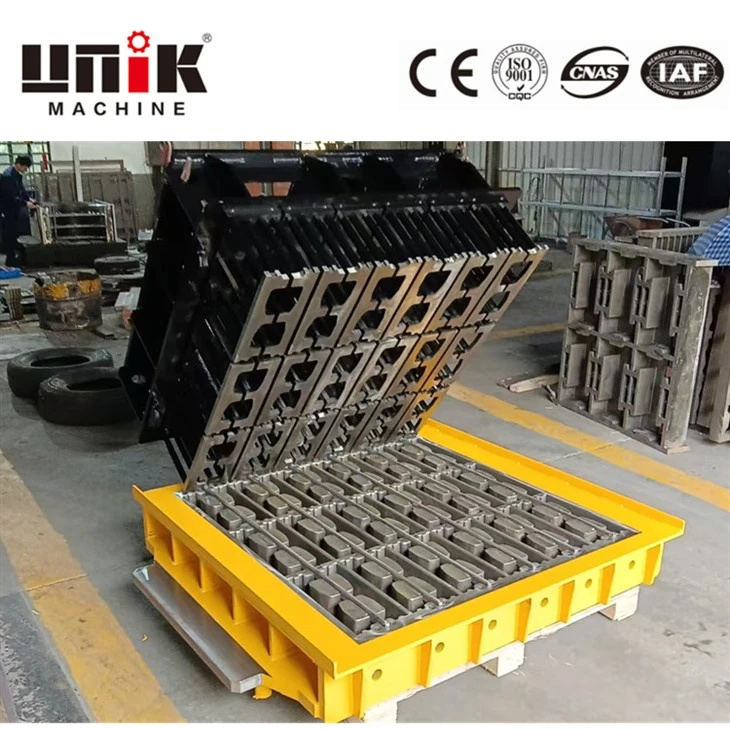
Hogyan formázzuk a cementtömböt
Öt{0}}lépéses útmutató a következetes gyártáshoz
A cementtömb-öntés a cement{0}}homok-aggregátumkeverék kész tömbökké alakításának folyamata precíziós szerszám segítségével szabályozott rezgéssel és nyomással. Az UNIK 2008 óta gyárt téglagépeket és öntőformákat, több mint 15 éves export tapasztalattal 28 országba. Ez az útmutató felvázolja az öt alapvető lépést a kiváló minőségű cementtömbök{7}}gyártásához.
1. Készítse elő a formát és a gépet
Mielőtt bármilyen cement belépne a formába, a szerszámoknak készen kell lenniük.
Vizsgálja meg a formát– Ellenőrizze, hogy az üregben nincsenek-e repedések, kopás vagy betonmaradványok az előző futásokból. Különös figyelmet kell fordítani a sarkokra és a magcsapok területeire, mivel ezek a leginkább sérülhetnek.
Tisztítsa meg alaposan– Használjon sűrített levegőt és puha kefét az összes törmelék eltávolításához. Soha ne használjon fémszerszámokat az üregben; A karcolások a tömbök megtapadását okozzák, és rontják a felület minőségét.
Vigyen fel leválasztó szert– Kenje be az üreg minden felületét vékony, egyenletes rétegű formaleválasztó olajjal. Ez a lépés kritikus a tiszta kilökődéshez, és meghosszabbítja a penész élettartamát.
Szerelje fel a formát– Rögzítse a formát a blokkgép vibrációs asztalához. A rögzítőcsavarokat keresztben húzza meg az egyenletes összenyomás érdekében. Egy precíziós mérőeszköz segítségével ellenőrizze, hogy a forma vízszintesen áll-e.
Ellenőrizze a gép beállításait– Győződjön meg arról, hogy a rezgési frekvencia, a kompressziós nyomás és a ciklusidő megfelel a blokk típusának.
Az UNIK formák Cr12MoV vagy 9CrSi ötvözött szerszámacélból készülnek karburizáló hőkezeléssel, HRC59-62 felületi keménységgel és ±0,3 mm mérettűréssel.
2. Keverje össze megfelelően a cementet
A kész blokk minősége nagymértékben függ a keverék kialakításától.
Szabványos cementblokk keverési arány– Tipikus arány: egy rész cement, két rész homok és négy térfogatrész adalékanyag. Állítsa be az Ön speciális szilárdsági követelményei szerint.
Víztartalom– Fokozatosan adjon hozzá vizet, amíg a keverék összenyomva megtartja formáját, de nem hagy nedves maradékot a kezén. 60-80 mm-es célsüllyedés gépi fröccsöntéshez.
Keverjük össze a konzisztenciát– A keveréknek elég nedvesnek kell lennie ahhoz, hogy vibráció hatására folyjon, de elég száraz ahhoz, hogy a kidobás után is megtartsa alakját. A túl-nedves keverék a blokkok lesüllyedését okozza; a túl száraz keverék üregeket és gyenge éleket hoz létre.
Keverési idő– Keverje 3-5 percig az összes hozzávaló hozzáadása után. Az elégtelen keverés egyenetlen szilárdsághoz vezet; a túlzott keverés lebonthatja az aggregált részecskéket.
Tesztelés– A teljes gyártás előtt futtasson le egy kis tételt és tesztelje a blokk szilárdságát 7 és 28 napos kikeményedés után. Szükség szerint állítsa be az arányokat.
A reteszelő vagy dekoratív blokkok esetében az UNIK azt javasolja, hogy használjon kisebb adalékanyagot (legfeljebb 10 mm) és 5-8%-kal több homokot adjon hozzá, hogy javítsa az üregbe való áramlást.
3. Futtassa az öntési ciklust
A fröccsöntési ciklus négy fázisból áll: feltöltés, rezgés, összenyomás és kilökődés.
Töltő– A cementkeveréket egyenletesen oszlassa el az összes üregben. Az egyenetlen töltés egyenetlen súlyú és sűrűségű blokkokat eredményez. Több-üreges formák esetén használjon mechanikus adagolót az egyenletes eloszlás érdekében.
Rezgés– Aktiválja a vibrációs rendszert. A cementtömbök tipikus frekvenciája 3500-4500 RPM. A vibráció hatására a keverék beáramlik az üreg minden területére, eltávolítja a rekedt levegőt, és tömöríti az anyagot. Az elégtelen vibráció űrt hagy maga után; a túlzott vibráció szétválaszthatja az aggregátumokat.
Tömörítés– A nyomófej lefelé nyomást gyakorol. A sűrű szerkezeti tömböknél 15-20%-kal nagyobb nyomást kell alkalmazni, mint a könnyűtömböknél. Tartsa a nyomást 1-2 másodpercig, hogy a keverék leülepedjen.
Kidobás– A présfej visszahúzódik, a lehúzó pedig kinyomja a kialakított tömböket az üregből. A kilökődésnek simának és egyenletesnek kell lennie. A rángatózós kilökődés durva üregfelületeket vagy elégtelen merülési szöget jelez.
Ciklusidő– A cementtömbök tipikus ciklusideje 12-18 másodperc, a blokk méretétől és a gép teljesítményétől függően. A gyorsabb ciklusok növelik a kimenetet, de csökkenthetik a blokk minőségét.
Az UNIK UNT sorozatú gépei Siemens PLC vezérlőkkel és Rexroth proporcionális hidraulikával rendelkeznek, így biztosítva a konzisztens ciklusparamétereket több ezer ismétlésben.
4. Megfelelően keményítse meg a blokkokat
A frissen öntött cementtömbök gyengék, és meg kell keményíteni, hogy szilárdságot nyerjenek.
Kezdeti halmozás– A blokkokat a kidobás után azonnal vigye át raklapokra vagy szárítóállványokra. Óvatosan kezelje; a zöld blokkok nyomás hatására megrepedhetnek vagy deformálódhatnak.
Takarás– Fedje le a blokkokat műanyag fóliával vagy nedves zsákvászonnal az első 24-48 órában, hogy megakadályozza a nedvesség elvesztését. A cementnek vízre van szüksége az erőt létrehozó hidratációs reakcióhoz.
Kikeményedési időszak– Tartsa nedvesen a blokkokat legalább 7 napig normál szilárdság esetén, 14{2}}28 napig nagy szilárdságú alkalmazásoknál. Permetezzen rendszeresen vizet, ha a blokkok nincsenek lezárt térhálósító kamrában.
Hőmérséklet– Az ideális kikeményedési hőmérséklet 20-30 fok. 10 fok alatt a hidratáció jelentősen lelassul. 5 fok alatt védje a blokkokat a fagytól, mivel a jégképződés tönkreteszi az erőt.
Kikeményedési módszerek– Az UNIK gőzös térhálósító kamrákat és ujjas autórendszereket kínál, amelyek 10 órán belül teljes szilárdságot érnek el a nagy mennyiségű-gyártás érdekében.
A megfelelően kikeményedett tömbök 7 nap alatt érik el a végső szilárdság 65-75%-át, 28 napon pedig a 95-100%-ot.
5. Vizsgálja meg és végezze el a hibaelhárítást
A rendszeres ellenőrzés biztosítja az állandó minőséget és a problémák korai felismerését.
Szemrevételezéses ellenőrzés– Minden blokkot ellenőrizze, hogy nincsenek-e rajta repedések, üregek, egyenetlen élek vagy felületi hibák. Minden olyan blokkot utasítson el, amely nem felel meg a minőségi szabványnak.
Méretellenőrzés– Mérje meg a blokk hosszát, szélességét, magasságát és a mag helyzetét. Használjon sablont vagy féknyergeket. Az elfogadható tűrés általában ±1,5 mm a szabványos blokkok, és ±1,0 mm az egymásba kapcsolódó blokkok esetében.
Erőpróba– Rendszeresen törje össze a mintadarabokat, hogy ellenőrizze, hogy a nyomószilárdság megfelel-e az előírásoknak. A szabványos üreges blokkok általában 5-10 MPa-t igényelnek; szilárd teherhordó blokkok 15-30 MPa-t igényelhetnek.
Gyakori problémák és megoldások:
| Probléma | Valószínű Oka | Megoldás |
|---|---|---|
| A tömbök beleragadnak a formába | Durva üregfelület vagy alacsony huzatszög | Tiszta penész; polírozó üreg Ra 1,6-ra; növelje a huzatszöget 1,5-2,0 fokra |
| Ürességek blokkokban | Nem megfelelő vibráció vagy száraz keverék | Növelje a rezgési frekvenciát; adjunk hozzá 2-5% vizet |
| Repedések a blokk felületén | Éles sarkok penészben vagy korai bontásban | Adjon hozzá 3-5 mm sugarat a sarkokhoz; kezelés előtt hosszabbítsa meg a kötési időt |
| Egyenetlen blokkmagasság | A forma nem vízszintes vagy a csavarok egyenetlen meghúzása | Re{0}}szintű öntőforma; húzza meg a csavarokat keresztben |
| Gyenge blokkok kikeményedés után | Helytelen keverési arány vagy elégtelen kikeményedés | A cementtartalom ellenőrzése; meghosszabbítja a kötési időt; fenntartani a nedvességet |
Az UNIK formák alapfelszereltségként sugárzott sarkokkal (3-5 mm) és Ra 1.6 felületkezeléssel rendelkeznek, ami kiküszöböli a két leggyakoribb meghibásodási pontot.
Miért UNIK a cementtömb öntéshez
Az UNIK 2008 óta gyárt téglagépeket és öntőformákat, több mint 15 éves export tapasztalattal 28 országba. A cég öntőformái több mint 20 nemzetközi blokkgép márkával kompatibilisek, köztük a HESS, MASA, ZENITH, BESSER, TIGER és Quadra.
Minden UNIK forma Cr12MoV vagy 9CrSi ötvözött szerszámacélból készül, karburizáló hőkezeléssel, HRC59-62 felületi keménységgel és ±0,3 mm mérettűréssel. A várható élettartam normál körülmények között 80 000-100 000 ciklus.
Az UNIK komplett blokkgyártó gépeket is kínál, beleértve az UNT sorozatú teljesen automatikus szervoblokk-gépeket, amelyek Siemens PLC-vezérléssel, Rexroth arányos hidraulikával és gyors{0}}csereformarendszerekkel rendelkeznek.
További információért vagy árajánlatkérésért:
Weboldal:www.unikmould.com
Email:sales@unikmould.com