

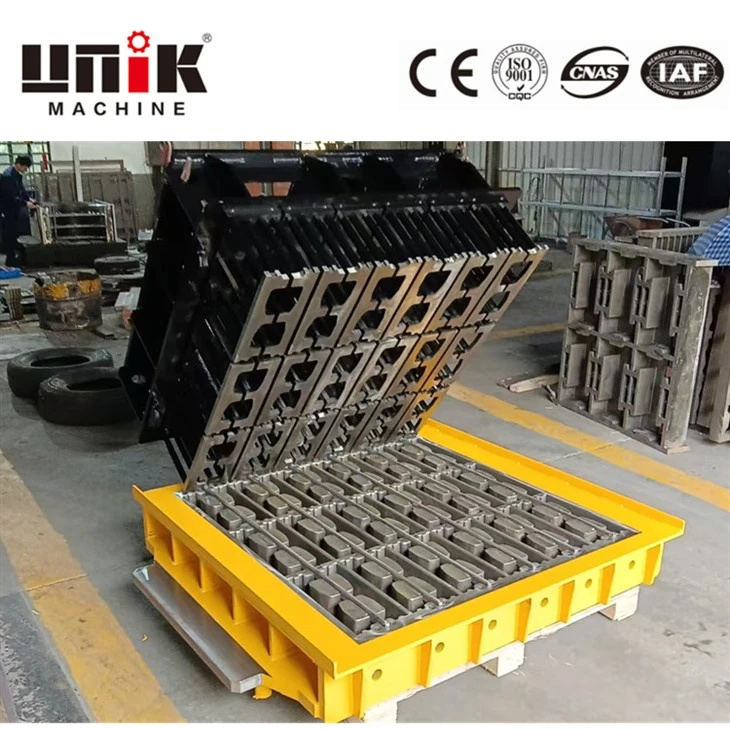


Betonblokk forma
2. Cipők keménysége: HRC59-62
3. Karburizált réteg vastagsága: 1,3-1,5 mm
4. Egyoldali hézag a szorítótalp és a formaüreg között: 0,2 mm Egyoldali hézag kisebb vagy egyenlő, mint 0,4 mm
5. Az egész tábla síksága: 0,5 mm vagy annál kisebb
A szálláslekérdezés elküldése
Product Details ofBetonblokk forma
betonblokk forma
Kiválasztási útmutató: A megfelelő betontömb forma kiválasztása
A betontömb öntőforma kiválasztásához a szerszámok specifikációit a gyártási célokhoz kell igazítani. A következő tényezők a legkritikusabbak:
Gép kompatibilitás
Minden blokkgép egyedi szerelési méretekkel, csaphelyzetekkel és csupaszítási hézagokkal rendelkezik. Az UNIK formákat úgy gyártják, hogy megfeleljenek bizonyos gépmárkáknak és modelleknek, beleértve a HESS, MASA, ZENITH, BESSER, TIGER, Qunfeng, Hengxing, Quangong és Columbia. A gép márkájának, modelljének vagy régi szerszámának megadása lehetővé teszi a pontos replikációt.
Blokk típusa és mérete
A különböző alkalmazások eltérő blokkgeometriát igényelnek. Az UNIK öntőformákat gyárt:
Üreges blokkok (-hordófalak, alapok)
Tömör blokkok (szerkezeti falak, ipari padlók)
Járdakövek (felhajtók, sétányok, terek)
Járdaszegélykövek (útszegélyek, vízelvezető csatornák)
Gyepburkolatok (zöld parkoló, tűzoltó sáv)
Támfalblokkok (lejtővédő, kerti falak)
Egyedi formák (építészeti elemek, egyedi megrendelések)
Acél minőség
Az anyagválasztás közvetlenül befolyásolja a penész élettartamát. Az UNIK 42CrMo acélt használ a szabványos betonkeverékekhez és szerszámacélt (pl. Cr12MoV) az éles homokot vagy újrahasznosított aggregátumokat tartalmazó, erősen koptató hatású keverékekhez. A megfelelő acélminőség megakadályozza az idő előtti kopást és a méreteltérést.
Hőkezelés
Minden UNIK forma karburáló hőkezelésen esik át. A felületi réteg eléri a HRC58-62-t a kopásállóság érdekében, míg a mag a HRC35-40-nél marad, hogy elnyelje a vibrációt és ellenálljon a repedésnek. Ez a kombináció 80 000–100 000 ciklust biztosít normál gyártási körülmények között.
Felületkezelés és saroksugár
Az üreges felületek CNC-megmunkálásúak Ra 1,6 vagy jobb értékre. Minden belső sarok 3-5 mm-es sugarú, hogy kiküszöbölje a feszültségkoncentrációs pontokat. Ezek a tervezési elemek zökkenőmentes lebontást, csökkentett kopást és egyenletes blokkméreteket biztosítanak tételről tételre.
Tűrések
A kritikus méreteket ±0,1 mm-en tartják. A szűk tűrések egyenletes méretű és alakú blokkokat eredményeznek, csökkentve a hulladékot és felgyorsítva a helyszíni fektetést.
Gyakran Ismételt Kérdések (GYIK)
K: Mennyi ideig tart egy UNIK betonblokk forma?
V: Normál gyártási körülmények között szabványos betonkeverékekkel az UNIK formák 80 000-100 000 ciklust biztosítanak. Napi 1000–1500 blokkot készítő egyetlen műszakos művelet esetén ez körülbelül 18–24 hónapos élettartamot jelent. Kettős műszakos{13}}műveletek esetén a jellemző élettartam 8–12 hónap.
K: Az UNIK készíthet öntőformákat olyan gépekhez, amelyeket már nem gyártanak?
V: Igen. Az UNIK nem igényel jelenlegi gépmodelleket. Egy rajz, egy régi forma vagy tiszta fényképek méretekkel elegendőek a pontos illeszkedés megfordításához.
K: Milyen információkra van szükség az ajánlatkéréshez?
V: Négy információra van szükség: a gép márkája és modellje, a blokk mérete (hüvelyk vagy milliméter), az üregek száma formánként és a napi gyártási cél. A gép adattáblájáról készült fénykép hasznos.
K: Az UNIK biztosít egyedi blokkformákat?
V: Igen. Az egyedi formákat a vevő rajzai vagy fizikai téglaminták alapján gyártják.
K: Mi a tipikus átfutási idő?
V: 20-25 nappal a rajz jóváhagyása után.
K: Kínál az UNIK{0}}értékesítés utáni támogatást?
V: Igen. A támogatás magában foglalja a telepítési útmutatást, a hibaelhárítást, az alkatrészellátást, a felújítási szolgáltatást, valamint a 12 hónapos anyag- és gyártási hibákra vonatkozó garanciát.
K: Az UNIK formák kompatibilisek az automata blokkoló gépekkel?
V: Igen. Az UNIK a nagy teljesítményű automata vonalakhoz{1}}terjesztett öntőformákra specializálódott.
K: Hogyan szállítják a formákat?
V: A formákat az IPPC szabványoknak megfelelően kezelt fa ládákba csomagolják, -rozsdamentes bevonattal és ütésálló- fóliával. A szállítás FOB Xiamen vagy Quanzhou.

Tanúsítványok és minőségbiztosítás
Az UNIK többlépcsős minőségbiztosítási rendszert{0}} működtet, amely a gyártás minden lépésére kiterjed.
Nyersanyag vizsgálat
A beérkező acél minőségét és összetételét a megmunkálás megkezdése előtt ellenőrizzük. Csak tanúsított 42CrMo és szerszámacél minőségek kerülnek a gyártósorra.
A-folyamat ellenőrzése alatt
A méreteket a CNC megmunkálás során ellenőrzik, hogy biztosítsák a jóváhagyott rajzoknak való megfelelést. Az üreg geometriáját, a rögzítési furatok helyzetét és a felületi minőséget a közbenső szakaszokban mérik.
A hőkezelés érvényesítése
A keménységvizsgálatot mind a felületen (HRC58-62), mind a magon (HRC35-40) elvégezzük a karburálás, az edzés és a temperálás után. Ez megerősíti, hogy az edzési mélység megfelel az előírásoknak.
Végső ellenőrzés
Minden elkészült öntőforma teljes méretmérésen, üreges kidolgozáson (Ra 1,6 vagy jobb), saroksugár-ellenőrzésen és rögzítőfurat-igazítási teszten esik át. Csak olyan formákat bocsátanak ki szállításra, amelyek minden ellenőrzésen átmennek.
Megfelelőségi szabványok
Az UNIK gyártási folyamatai követik a betontermékek acélszerszámaira vonatkozó ipari szabványokat. Az exportszállítmányokhoz kereskedelmi számla, csomagolási lista, fuvarlevél és megfelelő vámdokumentáció tartozik.
Szállítási és kézbesítési jegyzőkönyv
Az UNIK folyamatos szállítási teljesítményt biztosít több régióban.
| Régió | Tipikus port | Átfutási idő (a rajz jóváhagyása után) | Csomagolás szabvány |
|---|---|---|---|
| Délkelet-Ázsia | Xiamen / Quanzhou | 20-25 nap | IPPC fa ládák |
| Közel-Kelet | Xiamen / Quanzhou | 20-25 nap | Rozsdamentes -+ fólia |
| Afrika | Xiamen / Quanzhou | 20-25 nap | Nagy teherbírású-láda |
| Oroszország | Xiamen / Vlagyivosztok | 25-30 nap | Téli csomagolás |
| Dél-Ázsia | Xiamen / Quanzhou | 20-25 nap | Szabványos export ládák |
Dokumentáció biztosított
Kereskedelmi számla
Csomagolási lista
fuvarlevél
Hőkezelési bizonyítvány (kérésre)
Keménységi vizsgálati jelentés (kérésre)


Gyártás

Szállítás

műhely

Folyamat
Ipari trendek a betontömb-öntőformákban
Megnövekedett kereslet a nagy{0}}ciklusos szerszámok iránt
A tömbgyárak egyre távolodnak az alacsony-költségű, rövid{1}}élettartamú penészektől. A vásárlók egyre inkább a blokkonkénti költséget számolják ki az előzetes ár helyett. A 80 000–100 000 ciklust lebonyolító formák alacsonyabb teljes birtoklási költséget kínálnak még nagyobb kezdeti befektetés mellett is.
Váltás a gép{0}}specifikus formák felé
Az univerzális vagy „elég közeli” formákat a professzionális blokkgyártók elutasítják. A HESS, MASA, ZENITH, BESSER és más nagyobb márkák pontos illeszkedése alapkövetelmény.
Egyedi formák növekedése a tereprendezésben
A tereprendezés és az építészeti alkalmazások növelik a keresletet a nem{0}}szabványos tömbformák iránt. Azok a gyártók, amelyek egyedi üreges kialakításokat kínálnak rövid átfutási idővel, egyre nagyobb piaci részesedést szereznek.
Hőkezelés, mint megkülönböztető
A vásárlók egyre képzettebbek a szénsavasítással szemben{0}}a keményítéssel. A dokumentált felület- és magkeménységet (HRC58-62 felület / HRC35-40 mag) biztosító beszállítók előnyben részesítendők azokkal szemben, akik homályos "edzett" állításokat tesznek.
Fenntarthatósági nyomás
A hosszabb szerszámélettartam kevesebb cserét és kevesebb acélfogyasztást jelent. Ez összhangban van a nagyvállalkozók és kormányzati infrastrukturális projektek ESG (környezeti, szociális, irányítási) követelményeivel.
Népszerű tags: betonblokk öntőforma, kínai betonblokk öntőforma gyártók, beszállítók, gyár
Egy pár
Forma BetonblokkhozKövetkező
Üreges blokk készítés penészA szálláslekérdezés elküldése
